
Tin tức, Tin tức linh kiện khuôn
Chốt Đẩy Bị Hỏng: Nguyên Nhân Và Cách Khắc Phục
Chốt đẩy bị hỏng là một trong những sự cố thường gặp trong hệ thống đẩy của khuôn ép nhựa. Các hiện tượng phổ biến gồm chốt bị cong, gãy, kẹt, mài mòn, xước thân hoặc không hồi hết về vị trí ban đầu.
Khi chốt đẩy liên tục gặp sự cố, không nên chỉ thay chốt mới. Cần kiểm tra đồng thời độ thẳng, khe hở dẫn hướng, tải đẩy, ma sát, bôi trơn, tình trạng bề mặt và điều kiện làm việc của toàn bộ hệ thống đẩy.
Xem kiến thức nền tại:
Chốt đẩy là gì? Cấu tạo, nguyên lý và ứng dụng trong khuôn ép nhựa.
1. Những dạng hỏng thường gặp của chốt đẩy
Chốt đẩy có thể xuất hiện một hoặc nhiều hiện tượng sau:
- Chốt bị cong.
- Chốt bị gãy.
- Chốt bị kẹt trong lỗ dẫn hướng.
- Thân chốt bị xước hoặc mài mòn.
- Bề mặt xuất hiện hiện tượng cào xước, dính kim loại.
- Chốt hồi về chậm hoặc không hết hành trình.
- Đầu chốt bị biến dạng.
- Lỗ chốt bị mòn làm xuất hiện ba via trên sản phẩm.
MISUMI lưu ý rằng hiện tượng galling / abnormal wear có thể xảy ra ở ejector pin và ejector sleeve, làm cơ cấu hoạt động không ổn định và thậm chí gây hư hỏng khuôn nếu không được xử lý.
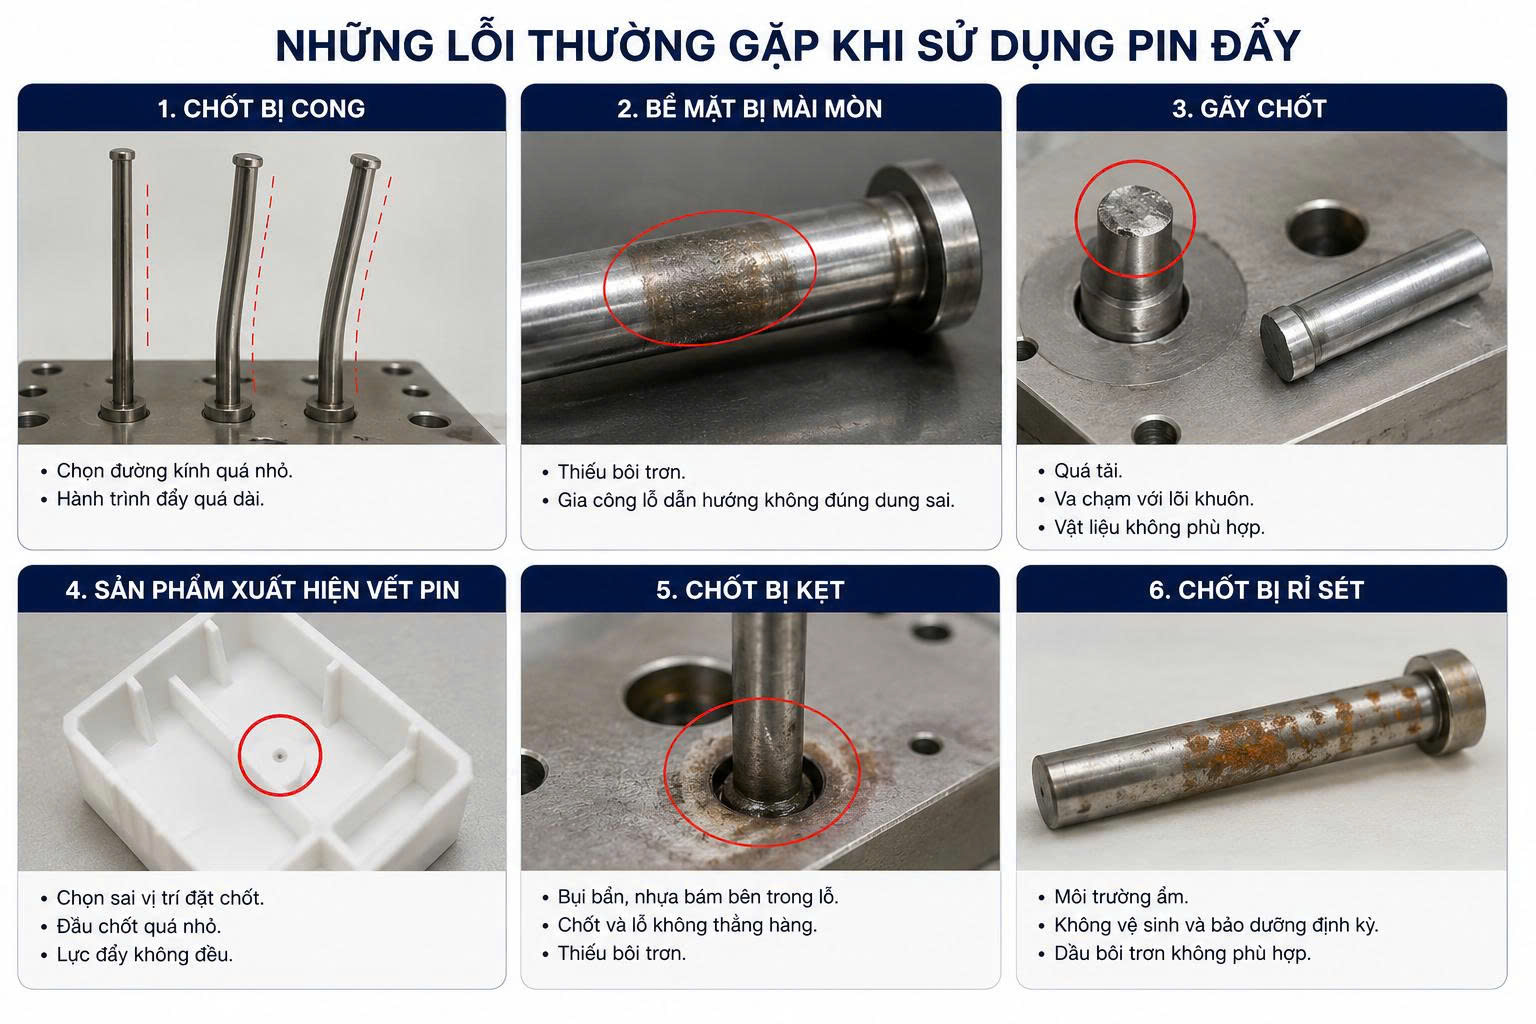
Các lỗi phổ biến của chốt đẩy
2. Chốt đẩy bị kẹt do ma sát và mài mòn
Chốt đẩy làm việc bằng chuyển động tịnh tiến lặp lại trong lỗ dẫn hướng. Nếu ma sát tăng quá cao, bề mặt thân chốt có thể bị xước, dính vật liệu hoặc mài mòn bất thường.
MISUMI phân loại một số dạng mài mòn bất thường như:
- Mài mòn do hạt cứng hoặc bề mặt cứng cào xước.
- Mài mòn do dính bề mặt kim loại.
- Mài mòn do mỏi lặp lại.
- Mài mòn do vi chuyển động.
- Mài mòn do ăn mòn hóa học.
Cách khắc phục:
- Kiểm tra tình trạng thân chốt và lỗ dẫn hướng.
- Loại bỏ ba via, phoi hoặc dị vật trong lỗ.
- Kiểm tra khe hở lắp ghép.
- Sử dụng vật liệu hoặc xử lý bề mặt phù hợp nếu khuôn làm việc với số chu kỳ cao.
- Bôi trơn đúng loại nếu thiết kế và nhà sản xuất cho phép.
3. Chốt đẩy bị cong do tải lệch
Chốt đẩy được thiết kế chủ yếu để truyền lực theo phương trục. Nếu lỗ dẫn hướng không đồng tâm, tấm đẩy bị nghiêng hoặc sản phẩm tạo lực không đều, chốt có thể chịu thêm tải ngang.
Tải lệch làm thân chốt cong, tăng ma sát với thành lỗ và có thể dẫn tới kẹt hoặc gãy sau nhiều chu kỳ.
Cách khắc phục:
- Kiểm tra độ đồng tâm của lỗ chốt.
- Kiểm tra hệ dẫn hướng của tấm đẩy.
- Kiểm tra độ phẳng và độ song song của cụm đẩy.
- Không để chốt làm việc trong trạng thái nghiêng.
- Kiểm tra lại vị trí bố trí chốt nếu lực đẩy phân bố không đều.
4. Chốt đẩy bị gãy do tải quá lớn
Chốt có thể bị gãy khi tiết diện không đủ cho lực thực tế hoặc khi đầu chốt quá nhỏ, đặc biệt với chốt bậc hoặc chốt dẹt.
Vùng chuyển tiếp giữa phần lớn và phần nhỏ thường là vị trí cần chú ý vì có thể xuất hiện tập trung ứng suất.
Cách khắc phục:
- Kiểm tra lại lực tháo sản phẩm.
- Không chọn đường kính đầu nhỏ hơn mức cần thiết.
- Hạn chế chiều dài phần đầu nhỏ quá lớn.
- Kiểm tra bán kính chuyển tiếp của chốt bậc hoặc chốt dẹt.
- Nếu cần, tăng số lượng chốt để phân bố lực thay vì bắt một chốt chịu tải quá lớn.
5. Chốt đẩy bị hỏng do bôi trơn không phù hợp
Bôi trơn đúng cách giúp giảm ma sát và mài mòn của chốt đẩy. Meusburger cho biết việc lựa chọn và sử dụng chất bôi trơn phù hợp có thể góp phần kéo dài tuổi thọ khuôn và hệ ejector.
Tuy nhiên không phải loại mỡ hoặc dầu nào cũng phù hợp. Chất bôi trơn cần tương thích với nhiệt độ khuôn, vật liệu nhựa và điều kiện làm việc.
Cách khắc phục:
- Sử dụng chất bôi trơn phù hợp với ejector pin.
- Không bôi quá nhiều gây bám bụi hoặc nhiễm bẩn sản phẩm.
- Vệ sinh chốt trước khi bôi lại.
- Kiểm tra định kỳ ở khuôn có số chu kỳ lớn.
6. Chốt bị mòn do vật liệu hoặc xử lý bề mặt chưa phù hợp
Trong khuôn có số chu kỳ lớn hoặc sử dụng nhựa có tính mài mòn, chốt tiêu chuẩn có thể bị mòn nhanh hơn dự kiến.
Meusburger cho thấy ejector pins có thể sử dụng nhiều giải pháp như thấm nitơ, oxy hóa hoặc phủ DLC để tăng khả năng chống mài mòn, giảm ma sát hoặc tăng chống ăn mòn tùy ứng dụng.
Cách khắc phục:
- Đối chiếu lại vật liệu chốt đang dùng.
- Xem xét chốt có xử lý bề mặt phù hợp nếu khuôn chạy số lượng lớn.
- Không mặc định mọi chốt cùng kích thước đều có tuổi thọ như nhau.
7. Lỗ chốt bị mòn cũng có thể làm chốt hoạt động kém
Không phải lúc nào chốt hỏng cũng do bản thân chốt.
MISUMI lưu ý rằng với khuôn có số shot lớn, lỗ ejector pin có thể bị mòn. Khi khe hở tăng, sản phẩm có thể xuất hiện ba via quanh vị trí chốt và khả năng dẫn hướng cũng giảm.
Cách khắc phục:
- Đo lại đường kính lỗ chốt.
- Kiểm tra độ tròn và độ thẳng của lỗ.
- Với khuôn sản lượng lớn, có thể cân nhắc kết cấu dùng bush thay thế để thuận tiện bảo trì.
8. Chốt đẩy bị hỏng do ăn mòn
Môi trường ẩm, khí hoặc thành phần hóa học sinh ra từ một số loại nhựa có thể làm tăng nguy cơ ăn mòn bề mặt.
Ăn mòn làm bề mặt thô hơn, tăng ma sát và có thể thúc đẩy mài mòn hoặc kẹt chốt.
Cách khắc phục:
- Giữ khu vực chốt sạch và khô khi điều kiện cho phép.
- Không sử dụng chốt đã bị rỗ hoặc ăn mòn nặng.
- Chọn vật liệu hoặc lớp phủ có khả năng chống ăn mòn phù hợp nếu môi trường đặc biệt.
9. Chốt đẩy bị hỏng do gia công đầu chốt sai
Chốt đẩy thường được cắt hoặc gia công đầu để phù hợp với chiều dài và biên dạng sản phẩm.
MISUMI lưu ý rằng sau khi gia công đầu chốt có thể xuất hiện ba via nhỏ. Nếu không xử lý đúng, ba via có thể ảnh hưởng tới bề mặt sản phẩm hoặc độ chính xác tại vị trí tiếp xúc.
Cách khắc phục:
- Kiểm tra ba via sau khi cắt hoặc mài.
- Hoàn thiện đầu chốt theo yêu cầu bản vẽ khuôn.
- Không mài quá mức làm thay đổi biên dạng hoặc chiều dài thiết kế.
10. Chốt dẹt và chốt bậc cần chú ý gì riêng?
Với chốt đẩy bậc, cần chú ý vùng chuyển tiếp giữa đường kính lớn và nhỏ.
Với chốt đẩy dẹt, cần kiểm soát hướng làm việc, độ thẳng của phần lưỡi và tải ngang.
-> Nếu chốt dẹt bị xoay sai hướng hoặc phần đầu nhỏ của chốt bậc quá dài, nguy cơ cong hoặc gãy có thể tăng.
11. Quy trình kiểm tra khi chốt đẩy liên tục bị hỏng
| Bước | Nội dung kiểm tra |
| 1 | Xác định đúng loại chốt và mã sản phẩm. |
| 2 | Kiểm tra chốt có cong, xước hoặc mòn không. |
| 3 | Kiểm tra độ thẳng và kích thước lỗ dẫn hướng. |
| 4 | Kiểm tra tấm đẩy có bị nghiêng hoặc lệch không. |
| 5 | Kiểm tra tải và vị trí đẩy trên sản phẩm. |
| 6 | Kiểm tra bôi trơn và tình trạng dị vật. |
| 7 | Kiểm tra vật liệu và xử lý bề mặt. |
| 8 | Kiểm tra điều kiện nhiệt độ, ăn mòn và số chu kỳ làm việc. |
12. Bảng nguyên nhân và cách xử lý nhanh
| Hiện tượng | Nguyên nhân cần kiểm tra | Hướng xử lý |
| Chốt bị cong | Tải lệch, dẫn hướng sai, chốt quá nhỏ | Kiểm tra tâm lỗ, tải và kích thước chốt |
| Chốt bị gãy | Quá tải, tập trung ứng suất, tải ngang | Kiểm tra lực, tiết diện và kết cấu phần đầu |
| Chốt bị kẹt | Ma sát, dị vật, mài mòn, lệch tâm | Vệ sinh, kiểm tra khe hở và dẫn hướng |
| Chốt bị xước | Galling hoặc bôi trơn không phù hợp | Kiểm tra bề mặt, vật liệu và bôi trơn |
| Chốt mòn nhanh | Số chu kỳ cao, nhựa mài mòn, vật liệu chưa phù hợp | Đối chiếu vật liệu và xử lý bề mặt |
| Có ba via quanh vị trí chốt | Lỗ chốt bị mòn | Kiểm tra lỗ dẫn hướng hoặc sử dụng bush thay thế |
13. Khi nào nên thay chốt đẩy?
Nên kiểm tra và thay chốt khi có một trong các dấu hiệu:
- Chốt cong rõ rệt.
- Có vết nứt hoặc gãy.
- Thân chốt bị mài mòn mạnh.
- Bề mặt có rãnh xước sâu.
- Chốt thường xuyên bị kẹt dù đã vệ sinh.
- Kích thước chốt không còn nằm trong dung sai làm việc.
Không nên tiếp tục sử dụng một chốt đã cong hoặc xước nặng vì nó có thể làm hỏng thêm lỗ dẫn hướng và các chi tiết khuôn liên quan.
SUN VIỆT hỗ trợ đối chiếu mã và lựa chọn loại chốt phù hợp với điều kiện làm việc thực tế.
CÔNG TY TNHH THƯƠNG MẠI VÀ SẢN XUẤT SUN VIỆT
Hotline/Zalo kỹ thuật: 0985 478 987/ 0984905491
Email: support@sunei.vn
Website: https://sunei.vn/