
Chưa phân loại, Tin tức, Tin tức linh kiện khuôn
Chốt Đẩy Là Gì? Cấu Tạo, Nguyên Lý Và Ứng Dụng Trong Khuôn Ép Nhựa
Chốt đẩy (Ejector Pin) là linh kiện thuộc hệ thống đẩy của khuôn ép nhựa, có nhiệm vụ truyền lực từ cụm đẩy để tách sản phẩm ra khỏi lòng khuôn sau khi quá trình ép và làm nguội hoàn tất.
Trong thực tế, chốt đẩy có nhiều dạng như chốt đẩy thẳng, chốt đẩy bậc, chốt đẩy dẹt và các biến thể chống xoay hoặc dùng cho những vị trí có hình dạng đặc biệt. Việc lựa chọn cần dựa trên hình dạng sản phẩm, diện tích tiếp xúc, lực đẩy, vị trí bố trí và điều kiện làm việc của khuôn.
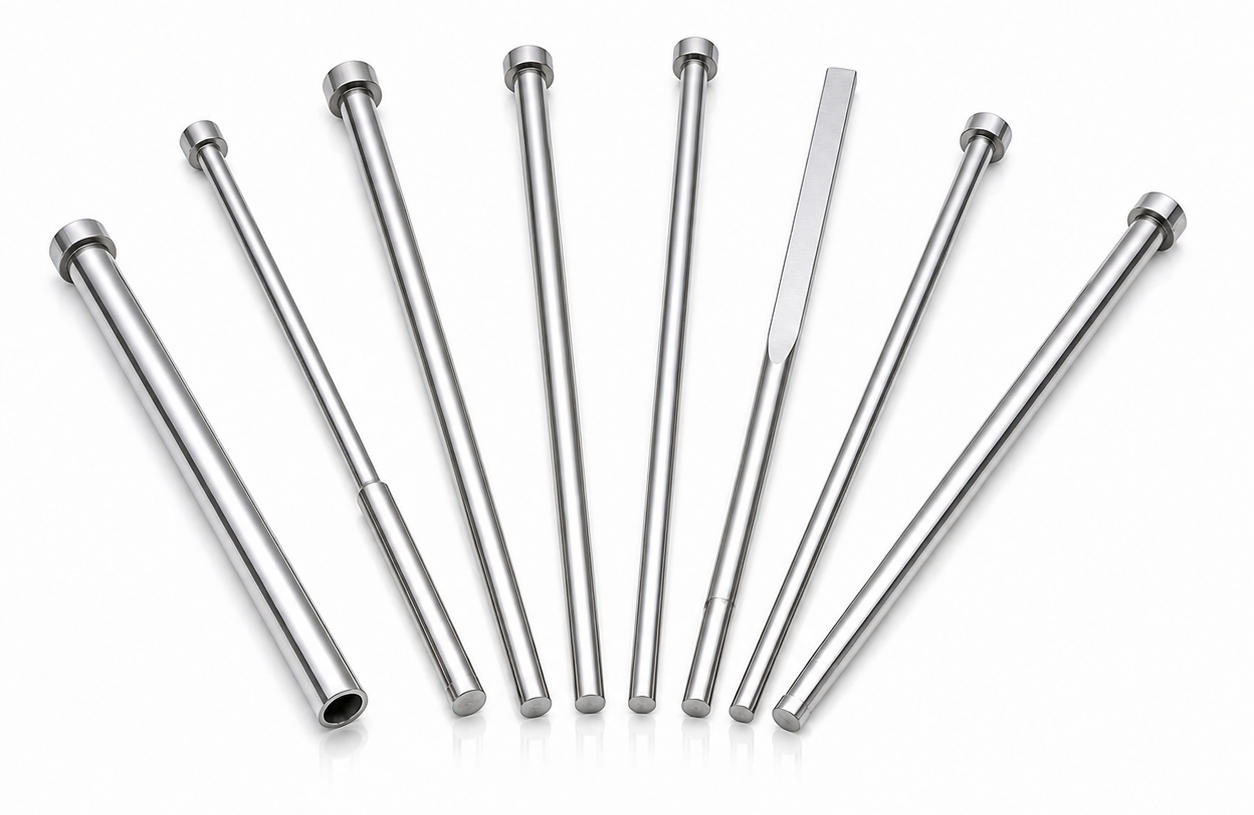
Các mẫu chốt đẩy phổ biến
1. Chốt đẩy là gì?
Trong khuôn ép nhựa, sau khi nhựa nguội và sản phẩm hình thành, sản phẩm thường vẫn bám trên phía khuôn động do co ngót hoặc do hình dạng bề mặt.
Khi khuôn mở, hệ thống đẩy chuyển động về phía trước. Các chốt đẩy tiếp xúc với sản phẩm và truyền lực để đưa sản phẩm rời khỏi bề mặt khuôn.
=> Vì vậy, chốt đẩy là một trong những chi tiết trực tiếp tham gia vào bước lấy sản phẩm ra khỏi khuôn.
2. Cấu tạo cơ bản của chốt đẩy
Một chốt đẩy dạng thẳng thường có thể nhận biết qua ba vùng chính:
a. Đầu chốt
Đầu chốt được giữ trong cụm tấm đẩy và có nhiệm vụ truyền chuyển động từ tấm đẩy xuống thân chốt.
b. Thân chốt
Thân chốt là phần làm việc chính, chuyển động tịnh tiến trong lỗ dẫn hướng của khuôn.
Đường kính, chiều dài, dung sai và vật liệu của thân chốt phụ thuộc từng series sản phẩm. Không nên lấy thông số của một dòng chốt áp dụng cho toàn bộ chốt đẩy trên thị trường.
c. Mặt đầu làm việc
Đây là phần tiếp xúc trực tiếp với sản phẩm nhựa khi đẩy. Trong nhiều trường hợp, mặt đầu chốt được gia công phù hợp với bề mặt sản phẩm hoặc biên dạng lòng khuôn.
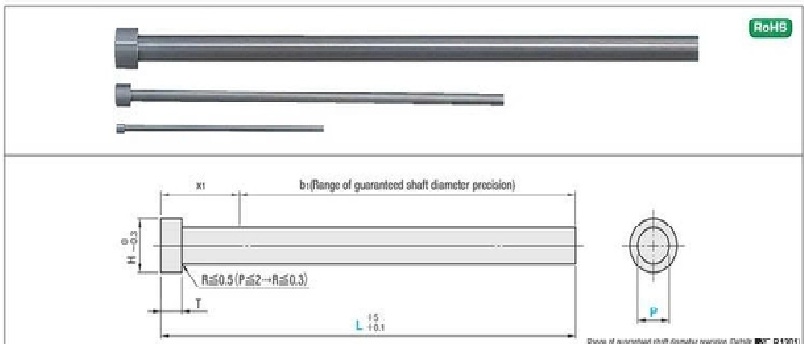
Cấu tạo của chốt đẩy
3. Nguyên lý hoạt động của chốt đẩy
Quá trình làm việc có thể hiểu theo các bước:
- Nhựa được phun vào lòng khuôn và tạo hình.
- Sản phẩm được làm nguội đến trạng thái có thể tháo khuôn.
- Khuôn mở.
- Cụm tấm đẩy chuyển động về phía trước.
- Chốt đẩy đi theo tấm đẩy và tác dụng lực lên sản phẩm.
- Sản phẩm tách khỏi lòng khuôn.
- Hệ thống đẩy được đưa về vị trí ban đầu để chuẩn bị cho chu kỳ tiếp theo.
Chốt đẩy làm việc theo chuyển động tịnh tiến lặp lại, vì vậy ma sát giữa thân chốt và lỗ dẫn hướng là một yếu tố cần được kiểm soát. Meusburger lưu ý rằng ma sát tại vùng dẫn hướng có thể gây mài mòn hoặc kẹt chốt nếu điều kiện vật liệu, bề mặt hoặc bôi trơn không phù hợp.
4. Các loại chốt đẩy thường gặp
a. Chốt đẩy thẳng
Đây là dạng phổ biến, có thân chốt tương đối đồng đều và được dùng cho nhiều vị trí đẩy thông thường.
SUN VIỆT hiện có nhóm sản phẩm chốt đẩy thẳng trong hệ linh kiện khuôn nhựa.
b. Chốt đẩy bậc
Chốt đẩy bậc có phần thân làm việc được thay đổi đường kính để phù hợp với kết cấu khuôn hoặc yêu cầu bố trí tại vị trí đẩy nhỏ.
Ví dụ trên SUNEI có sản phẩm:
Chốt đẩy bậc EHS.
Sản phẩm này được SUNEI mô tả là chốt đẩy bậc vật liệu SKH51.
c. Chốt đẩy dẹt
Chốt đẩy dẹt (Blade Ejector Pin) có phần làm việc dạng dẹt, phù hợp với những vị trí hẹp hoặc hình học sản phẩm không thuận lợi cho chốt tròn.
d. Chốt đẩy chống xoay
Với những chốt có đầu làm việc đã gia công theo biên dạng sản phẩm, việc xoay chốt có thể làm sai vị trí mặt tiếp xúc. Vì vậy một số thiết kế sử dụng cơ cấu chống xoay để giữ đúng hướng chốt trong khuôn.
5. Chốt đẩy thường được làm bằng vật liệu gì?
Tùy điều kiện nhiệt, ma sát, tải và yêu cầu chống mài mòn, nhà sản xuất có thể sử dụng:
- Thép dụng cụ.
- Thép làm việc nóng.
- HSS – thép gió.
- Thép không gỉ cho môi trường cần chống ăn mòn.
- Các loại chốt được thấm nitơ, oxy hóa hoặc phủ DLC.
Meusburger hiện cung cấp ejector pin với nhiều vật liệu và xử lý như 1.2210, 1.2343, 1.3343 HSS, 1.4112 và các phiên bản nitrided hoặc DLC.
Vì vậy, khi thay chốt đẩy không nên chỉ đo đường kính và chiều dài mà bỏ qua vật liệu hoặc xử lý bề mặt của mã ban đầu.
6. Chốt đẩy được bố trí ở đâu?
Chốt đẩy thường được bố trí tại các vùng đủ cứng của sản phẩm để truyền lực tháo khuôn mà không làm sản phẩm biến dạng quá mức.
Vị trí cụ thể phụ thuộc hình dạng sản phẩm và thiết kế khuôn. Khi bố trí cần tránh các vùng quá mỏng, vùng bề mặt thẩm mỹ quan trọng hoặc những vị trí dễ tạo dấu đẩy rõ nếu yêu cầu ngoại quan cao.
7. Vì sao sản phẩm có dấu chốt đẩy?
Khi chốt tác dụng lực lên sản phẩm, tại vị trí tiếp xúc có thể xuất hiện dấu đẩy. Mức độ của dấu này phụ thuộc vào nhiều yếu tố như:
- Diện tích đầu chốt.
- Lực cần để tháo sản phẩm.
- Nhiệt độ sản phẩm tại thời điểm đẩy.
- Vị trí bố trí chốt.
- Độ phẳng và tình trạng mặt đầu chốt.
- Độ đồng đều của toàn bộ hệ thống đẩy.
Do đó, tăng số lượng chốt hoặc tăng đường kính không phải lúc nào cũng là giải pháp duy nhất. Cần xem xét tổng thể thiết kế tháo khuôn.
8. Những lỗi thường gặp của chốt đẩy
Trong quá trình vận hành, chốt đẩy có thể gặp các hiện tượng:
- Chốt bị cong.
- Chốt bị gãy.
- Chốt bị kẹt trong lỗ.
- Thân chốt bị mài mòn.
- Đầu chốt bị lún hoặc biến dạng.
- Chốt không hồi hết về vị trí ban đầu.
- Sản phẩm xuất hiện dấu đẩy quá lớn.
=> Các hiện tượng này không nên được quy ngay cho “chốt kém chất lượng”. Cần kiểm tra đồng thời tải, độ thẳng, khe hở dẫn hướng, ma sát, nhiệt độ, vật liệu và tình trạng hệ thống đẩy.
9. Cách chọn chốt đẩy cho khuôn ép nhựa
Khi lựa chọn chốt đẩy, nên xác định theo trình tự:
Vị trí đẩy → lực cần thiết → dạng chốt → đường kính/phần làm việc → chiều dài → vật liệu → xử lý bề mặt → dung sai lắp.
Một số thông tin nên kiểm tra trước khi đặt hàng:
- Loại chốt: thẳng, bậc, dẹt hoặc loại đặc biệt.
- Đường kính thân.
- Chiều dài tổng.
- Kích thước đầu chốt.
- Vật liệu.
- Dung sai.
- Điều kiện nhiệt độ và mức độ mài mòn.
10. Khi nào nên dùng chốt đẩy bậc thay vì chốt thẳng?
Chốt bậc thường được cân nhắc khi phần tiếp xúc sản phẩm cần kích thước nhỏ hơn thân chốt hoặc kết cấu khuôn cần một phần thân có đường kính khác.
Tuy nhiên việc lựa chọn không nên dựa chỉ vào hình dạng. Kích thước phần bậc, độ cứng vững và tải làm việc cần được kiểm tra theo đúng series của nhà sản xuất.
11. Khi nào nên thay chốt đẩy?
Nên kiểm tra hoặc thay chốt khi xuất hiện:
- Cong hoặc mất độ thẳng.
- Nứt hoặc gãy.
- Mài mòn mạnh tại vùng dẫn hướng.
- Chốt thường xuyên bị kẹt dù lỗ đã được vệ sinh.
- Đường kính làm việc giảm đáng kể.
- Mặt đầu không còn phù hợp với biên dạng sản phẩm.
-> Với chốt làm việc trong môi trường ma sát hoặc mài mòn cao, lựa chọn vật liệu và xử lý bề mặt phù hợp có ảnh hưởng trực tiếp tới độ ổn định và tuổi thọ.
12. Câu hỏi thường gặp về chốt đẩy
- Chốt đẩy có phải chỉ dùng trong khuôn ép nhựa không?
Trong phạm vi bài này, chốt đẩy được nói tới là ejector pin dùng trong khuôn ép nhựa. Một số dạng ejector cũng được sử dụng trong các loại khuôn hoặc công nghệ khác, nhưng điều kiện vật liệu và thiết kế có thể khác.
- Chốt đẩy thẳng và chốt đẩy bậc khác nhau thế nào?
Chốt thẳng có phần thân làm việc tương đối đồng đều, còn chốt bậc có sự thay đổi đường kính trên thân để đáp ứng yêu cầu kết cấu hoặc vị trí đẩy cụ thể.
- Chốt đẩy càng lớn càng tốt không?
Không. Kích thước chốt phải phù hợp với vị trí đẩy, hình dạng sản phẩm, lực cần thiết và kết cấu khuôn.
- Vì sao chốt đẩy bị kẹt?
Một số nguyên nhân có thể gồm ma sát lớn, mài mòn, sai lệch dẫn hướng, dị vật, biến dạng chốt hoặc điều kiện nhiệt không phù hợp. Cần kiểm tra cả chốt và lỗ dẫn hướng trước khi kết luận nguyên nhân.
13. Mua chốt đẩy khuôn ép nhựa tại SUN VIỆT
SUN VIỆT cung cấp nhiều loại linh kiện hệ thống đẩy cho khuôn nhựa như:
- Chốt đẩy thẳng.
- Chốt đẩy bậc.
- Chốt đẩy dẹt.
- Chốt hồi.
- Áo bạc đẩy.
Khi cần báo giá hoặc đối chiếu, khách hàng nên gửi:
- Mã sản phẩm nếu có.
- Loại chốt.
- Đường kính.
- Chiều dài.
- Vật liệu hoặc series đang sử dụng.
- Số lượng.
Nếu chưa xác định được mã, có thể gửi hình ảnh và kích thước thực tế để SUN VIỆT hỗ trợ đối chiếu.
CÔNG TY TNHH THƯƠNG MẠI VÀ SẢN XUẤT SUN VIỆT
Hotline/Zalo kỹ thuật: 0984905491
Email: support@sunei.vn
Website: https://sunei.vn/