
Tin tức, Tin tức linh kiện khuôn
Các Loại Dưỡng Kiểm Trong Cơ Khí: Phân Loại, Cách Dùng Và Cách Chọn
Dưỡng kiểm là nhóm dụng cụ dùng để kiểm tra nhanh kích thước, hình dạng hoặc trạng thái đạt/không đạt của chi tiết cơ khí. Khác với thước cặp hay panme, nhiều loại dưỡng kiểm không cho ra một con số đo cụ thể mà cho kết quả trực tiếp theo nguyên tắc GO / NO GO.
Trong sản xuất hàng loạt, đây là một lợi thế rất lớn: người vận hành có thể kiểm tra nhanh ren, lỗ, trục hoặc biên dạng mà không cần thực hiện phép đo phức tạp cho từng chi tiết.
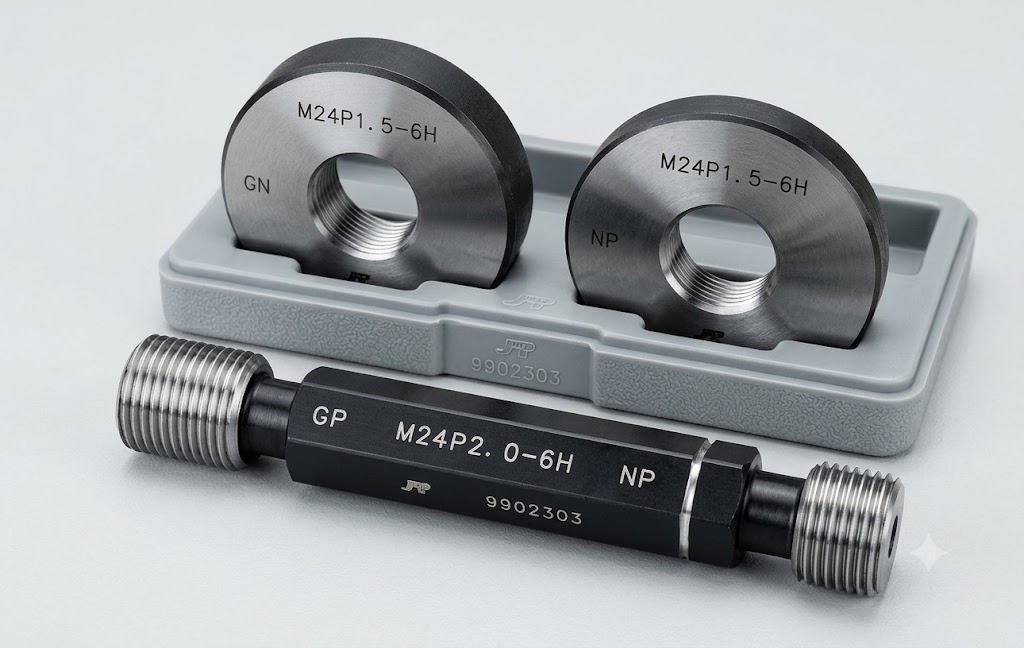
1. Dưỡng kiểm GO / NO GO hoạt động như thế nào?
Nguyên lý chung của dưỡng giới hạn là kiểm tra xem kích thước thực tế của chi tiết có nằm trong vùng dung sai cho phép hay không.
Thông thường:
- GO: phải đi qua hoặc lắp được đúng theo quy định.
- NO GO: không được đi qua hoặc không được lắp quá giới hạn quy định.
Điểm quan trọng là dưỡng kiểm không chỉ kiểm tra một kích thước danh nghĩa. Với các loại dưỡng ren, kết quả còn liên quan đến bước ren, đường kính hiệu dụng, biên dạng và cấp dung sai của ren.
2. Dưỡng kiểm ren trong – Thread Plug Gauge
Dưỡng kiểm ren trong dùng để kiểm tra các lỗ ren sau taro hoặc gia công ren trong.
Dạng phổ biến có hai đầu:
- Đầu GO: phải vặn được vào toàn bộ phần ren cần kiểm tra theo quy định.
- Đầu NO GO: không được vặn vào quá giới hạn cho phép.
Ví dụ với một lỗ ren M6×1.0, dưỡng phải được chọn đúng không chỉ kích thước M6×1.0 mà còn đúng cấp dung sai quy định trên bản vẽ.
Dưỡng kiểm ren đang có trên SUNEI
SUN VIỆT hiện có các sản phẩm dưỡng kiểm ren của Nhật Bản như OJIYAS và Sokuhansha.
Ví dụ, M3P0.5 GPIP II là dưỡng kiểm ren JIS dùng cho lỗ ren M3×0.5, gồm đầu GO và NO GO.
3. Dưỡng kiểm ren ngoài – Thread Ring Gauge
Dưỡng vòng kiểm ren dùng để kiểm tra ren ngoài như bulong, trục ren hoặc các chi tiết tiện ren.
Về nguyên tắc:
- Vòng GO phải lắp được vào phần ren theo quy định.
- Vòng NO GO không được đi vào quá giới hạn cho phép.
Loại dưỡng này được sử dụng nhiều trong sản xuất bulong, linh kiện tiện CNC, chi tiết ren chính xác và kiểm tra hàng loạt.
4. Dưỡng kiểm ren ống và ren côn
Đối với các hệ ren ống như G, R, Rc, Rp, PT, không nên dùng dưỡng metric thông thường để kiểm tra.
Ren ống có tiêu chuẩn và phương pháp đánh giá riêng. Đặc biệt với ren côn, vị trí tiếp xúc và độ sâu lắp của dưỡng là một phần của tiêu chí kiểm tra.
Khi chọn dưỡng ren ống cần xác định rõ:
- Loại ren.
- Ren trong hay ren ngoài.
- Ren song song hay ren côn.
- Tiêu chuẩn JIS/ISO áp dụng trên bản vẽ.
5. Dưỡng kiểm lỗ – Plug Gauge
Plug Gauge hay dưỡng kiểm lỗ dùng để xác định nhanh đường kính lỗ có nằm trong giới hạn cho phép hay không.
Loại GO/NO GO thường có:
- Đầu GO tương ứng với giới hạn cho phép nhỏ hơn.
- Đầu NO GO tương ứng với giới hạn lớn hơn.
Nếu đầu GO đi qua và đầu NO GO không đi qua, lỗ được xem là đạt theo giới hạn thiết kế của bộ dưỡng.
Dưỡng plug rất phù hợp cho kiểm tra sản xuất hàng loạt vì thao tác nhanh hơn nhiều so với đo từng lỗ bằng dụng cụ đo ba chấu hoặc đồng hồ đo lỗ.
6. Dưỡng kiểm trục – Ring Gauge và Snap Gauge
Đối với trục hoặc đường kính ngoài, có thể sử dụng ring gauge hoặc snap gauge.
Ring gauge có dạng vòng kín, trong khi snap gauge có dạng hàm mở nên thao tác nhanh hơn trong dây chuyền sản xuất.
Các dưỡng này thường được dùng để kiểm tra:
- Đường kính trục.
- Chốt.
- Chi tiết tiện.
- Đường kính ngoài của các sản phẩm sản xuất hàng loạt.
7. Pin Gauge – dưỡng chốt kiểm tra lỗ
Pin Gauge là bộ chốt có đường kính được gia công chính xác, thường được sử dụng để kiểm tra đường kính lỗ, khe hoặc khoảng hở.
Thay vì chỉ có GO và NO GO, bộ pin gauge thường gồm nhiều chốt tăng dần theo bước kích thước nhỏ. Người kiểm tra đưa từng chốt vào lỗ để xác định phạm vi kích thước thực tế.
Pin gauge rất hữu ích trong:
- Kiểm tra lỗ nhỏ.
- Kiểm tra lỗ sau khoan, doa hoặc EDM.
- Kiểm tra khoảng hở.
- Thiết lập và kiểm tra đồ gá.
8. Dưỡng lá – Feeler Gauge
Feeler Gauge hay dưỡng lá gồm nhiều lá thép mỏng có chiều dày xác định.
Dụng cụ này thường được sử dụng để kiểm tra:
- Khe hở giữa hai bề mặt.
- Khe hở cơ cấu máy.
- Khoảng hở lắp ghép.
- Khe hở trong bảo trì và lắp ráp.
Nhiều lá có thể được ghép lại với nhau để kiểm tra một giá trị khe lớn hơn.
9. Dưỡng bán kính – Radius Gauge
Radius Gauge dùng để kiểm tra nhanh bán kính lồi hoặc lõm trên chi tiết gia công.
Mỗi lá dưỡng có một hoặc nhiều biên dạng bán kính chuẩn. Người kiểm tra áp dưỡng vào chi tiết và quan sát mức độ tiếp xúc giữa hai bề mặt.
Dưỡng bán kính thường dùng trong gia công khuôn, tiện, phay và kiểm tra các góc bo R.
10. Dưỡng kiểm bước ren – Thread Pitch Gauge
Thread Pitch Gauge là dụng cụ dùng để nhận biết bước ren.
Mỗi lá có một biên dạng ren với bước xác định. Người sử dụng đặt lá lên ren và chọn lá có biên dạng ăn khớp chính xác nhất.
Cần lưu ý đây chủ yếu là dụng cụ xác định bước ren, không thay thế cho dưỡng kiểm GO/NO GO khi cần đánh giá ren đạt hay không đạt theo dung sai sản xuất.
11. Thiết bị kiểm tra và căn chuẩn A-ONE trên SUNEI
Ngoài dưỡng kiểm truyền thống, SUN VIỆT còn có nhóm thiết bị đo lường, kiểm tra và căn chuẩn A-ONE phục vụ hệ gá EDM, WEDM và CNC.
Nhóm này không nên gọi chung là dưỡng kiểm ren hoặc dưỡng GO/NO GO vì chức năng khác nhau.
Một số sản phẩm đang có trên SUNEI gồm:
- 3A-100031: chốt kiểm tra Ø50, dùng căn chỉnh vị trí hướng tâm, trục và góc của mâm cặp ITS.
- 3A-300003: chốt đo CNC dùng trong hệ thống gá và căn chỉnh.
- 3A-100075: dụng cụ hiệu chuẩn phẳng loại R.
- 3A-200040: chốt tham chiếu UnoSet.
- 3A-300005 / 3A-300007: cảm biến có bóng phục vụ đo và căn chỉnh.
- 3A-400009: trạm đặt trước điện cực.
- 3A-400084: trạm đặt trước ITS hai mặt.
Các thiết bị này chủ yếu phục vụ thiết lập chuẩn, xác định tâm, kiểm tra vị trí và căn chỉnh hệ gá, thay vì chỉ đánh giá kích thước GO/NO GO của một chi tiết.
12. Dưỡng kiểm khác gì dụng cụ đo?
| Dụng cụ | Kết quả | Ứng dụng chính |
|---|---|---|
| Dưỡng GO/NO GO | Đạt / Không đạt | Kiểm tra nhanh hàng loạt |
| Pin Gauge | Xác định phạm vi kích thước | Kiểm tra lỗ, khe |
| Thước cặp / Panme | Cho giá trị đo cụ thể | Đo kích thước thực tế |
| Dụng cụ căn chuẩn A-ONE | Kiểm tra/căn vị trí và chuẩn hệ thống | EDM, WEDM, CNC và hệ gá chính xác |
Vì vậy không có loại nào thay thế hoàn toàn loại nào. Việc lựa chọn phụ thuộc vào mục đích kiểm tra.
13. Cách chọn dưỡng kiểm đúng
Trước khi đặt dưỡng kiểm nên xác định đầy đủ:
- Đối tượng cần kiểm: ren, lỗ, trục, khe hay bán kính.
- Kích thước danh nghĩa: ví dụ M6×1.0, Ø10H7…
- Tiêu chuẩn: JIS, ISO, DIN hoặc tiêu chuẩn được chỉ định.
- Cấp dung sai: ví dụ 6H, 6g…
- Ren trong hay ren ngoài.
- Ren song song hay ren côn.
- Mục đích: kiểm tra sản xuất, kiểm tra đầu vào hay thiết lập máy.
Một lỗi thường gặp là chỉ gửi thông tin “cần dưỡng M10”. Chỉ thông số M10 chưa đủ để xác định đúng dưỡng vì còn bước ren, cấp dung sai và loại ren.
14. Khi nào nên dùng dưỡng kiểm thay vì đo trực tiếp?
Dưỡng kiểm đặc biệt hiệu quả khi:
- Kiểm tra số lượng lớn chi tiết giống nhau.
- Cần quyết định PASS/FAIL nhanh.
- Người vận hành không cần biết giá trị kích thước chính xác.
- Cần giảm sai khác giữa nhiều người kiểm tra.
- Kiểm tra ngay tại máy hoặc trên dây chuyền sản xuất.
Ngược lại, nếu cần biết chính xác chi tiết đang lệch bao nhiêu hoặc cần phân tích xu hướng quá trình gia công, dụng cụ đo số hoặc thiết bị đo chuyên dụng sẽ phù hợp hơn.
15. Dưỡng kiểm và thiết bị kiểm tra tại SUN VIỆT
SUN VIỆT cung cấp nhiều loại dụng cụ kiểm tra phục vụ gia công cơ khí và khuôn mẫu, gồm:
- Dưỡng kiểm ren trong và ren ngoài.
- Dưỡng GO/NO GO theo tiêu chuẩn.
- Dưỡng kiểm ren OJIYAS và Sokuhansha.
- Các thiết bị đo, căn chuẩn và kiểm tra A-ONE.
- Chốt kiểm tra, chốt tham chiếu và dụng cụ căn chuẩn cho EDM/CNC.
Khi yêu cầu báo giá, khách hàng nên gửi bản vẽ hoặc đầy đủ thông tin kích thước, bước ren, cấp dung sai và tiêu chuẩn để lựa chọn đúng loại dưỡng.
SUN VIỆT
Hotline/Zalo: 0984 905 491
Email: support@sunei.vn